IoT・生産管理・効率化システム│食品工場見える化(システム)

製造管理システム Trace eye FOOD-Pro

参考価格
お問い合わせください

製品・サービスに関する資料


この製品・サービスの資料DL、お問い合わせ

得意な分野・カテゴリー

パン・菓子

惣菜・調理食品

調味料

製品説明・スペック紹介

~概要~
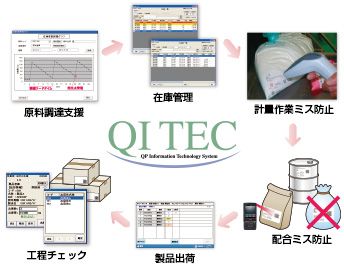
Trace eye FOOD-Proは、システム導入の課題となる初期導入コスト、運用負荷を解決し、経営課題となる食品事故防止、トレーサビリティ構築、属人化解消を強力にサポートします。


~特徴~
【トレーサビリティシステムによるデータ一元管理】
システム上で各種データを一元管理し、原材料入荷予定、製造指示、計量指示、出荷指示等の指示データをもとに、各種業務に必要な帳票を定型フォーマットで出力できます。また、各種指示に基づき、作業に必要な情報はハンディターミナル、タッチパネルコンピュータに表示され、それに従って作業を行うことで作業記録が保存され、トレーサビリティを確保することができます。

【自動認識システムのフル活用】
作業指示は、作業に必要なハンディターミナル、タッチパネルコンピュータに情報展開され、各種メニューから表示される指示に従って作業を行うことで「誰でも」、「同様に」、「ミスなく」実施可能です。一連の作業には自動認識システム(QRコード印刷、読み取り、OCR、音声認識など)をフルに活用しており、正確性向上、省力化に貢献します。

【多言語表記対応】
標準で日本語、英語表記に対応しています。ご要望に応じて、その他の言語表記にも対応可能です。

【トレースバック、トレースフォワード機能を標準実装】
製品情報からその製品を製造するために使用した原材料を特定する「トレースバック」と、原材料情報からその原材料を使用して製造された製品を特定する「トレースフォワード」の各機能を標準実装し、「もしも」のときに迅速にトレースすることが可能です。また、トレース結果はテキストデータに出力し、Excel等でご利用になれます。

【目的に合わせた管理モジュールの導入が可能】
食品トレーサビリティシステムTrace eye FOOD-Proはお客さまの目的に合わせて、管理モジュール単位で部分的に導入できることが大きな特長の一つです。

取り扱い企業

企業名
株式会社サトー同企業の情報・その他製品を見る
所在地
〒108-0023 東京都港区芝浦3丁目1番地1号msb Tamachi 田町ステーションタワーN
電話
03-6636-9402
Webサイト
サービス提供エリア
北海道・東北
北海道、青森県、岩手県、宮城県、秋田県、山形県、福島県
関東
東京都、神奈川県、埼玉県、千葉県、茨城県、群馬県、栃木県
東海
愛知県、静岡県、岐阜県、三重県
北陸・甲信越
山梨県、新潟県、富山県、石川県、福井県、長野県
関西
大阪府、京都府、兵庫県、滋賀県、奈良県、和歌山県
中国・四国
鳥取県、島根県、岡山県、広島県、山口県、徳島県、香川県、愛媛県、高知県
九州・沖縄
福岡県、佐賀県、長崎県、熊本県、大分県、宮崎県、鹿児島県、沖縄県

製品詳細確認・カタログ無料ダウンロード可能

カタログダウンロード

カタログダウンロード

  • IoT・生産管理・効率化システム
  • 食品工場見える化(システム)

プラントエンジニアリング Growing Factory

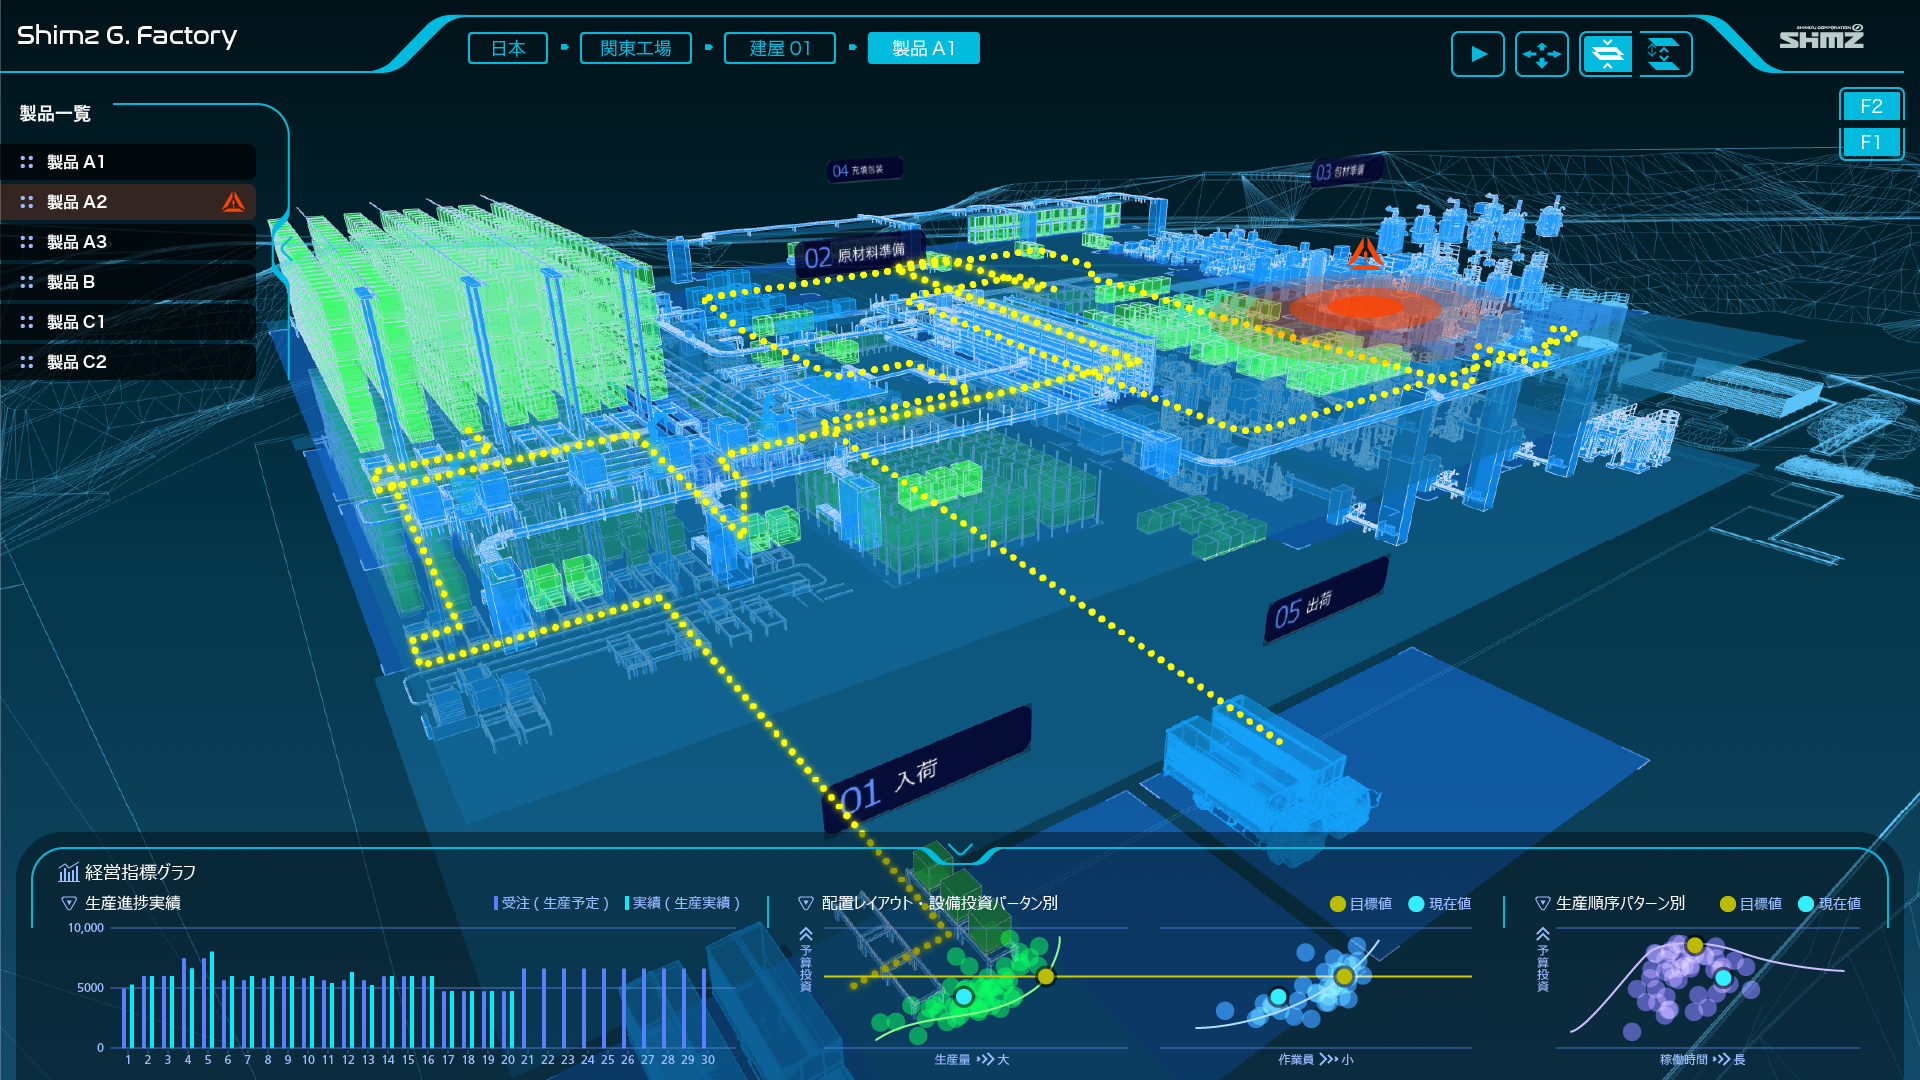
工場計画の初期設計段階から運用段階に至るまで、デジタルツインを継続的に活用しながら施設価値の最適化を図る新たなエンジニアリングサービス 「Growing Factory」 独自開発した生産シミュレーターと3Dプラントモデルの連携システムを利用し、設計段階からバーチャル空間にプラントモデルのデジタルツインを構築します。このモデル上で稼働シミュレーションを重ね、各モデルの諸性能を事前検証することで、短時間で最適な施設計画を導出します。併せて、工場稼働後もデジタルツインを継続的に活用し、稼働データと設計データの比較検証を通じて運用改善を図ることで、「時代の変化に適応し、10年後も成長し続ける工場」の具現化をサポートします。 <製品の特長> 特長① 独自開発した生産シミュレーターと3Dプラントモデルの連携システム 特長② 短時間で最適な施設計画を導出 特長③ 工場稼働後もデジタルツインを継続的に活用し、     稼働データと設計データの比較検証を通じて運用改善を図ることで、     「時代の変化に適応し、10年後も成長し続ける工場」の具現化をサポート ■設計段階のサポート 設計段階のエンジニアリングでは、バーチャル空間に建設した複数の工場プランに対して稼働シミュレーションを行い、イニシャルコスト、ランニングコスト、品目別生産能力等を検証した上で、事業予算と整合した最適な工場プランを提案。提案に基づき全体構想を確定させた後、ニーズに応じて工場内の生産・物流ラインの自動化・省人化の検討を行い、シミュレーション結果に基づき製造設備や搬送機器の最適な組み合わせを導出します。 ■運用段階のサポート 工場稼働後は、稼働データを基に、生産ラインのボトルネックやライン稼働率、構内物流をデジタルツインで可視化し、市場環境の変化も踏まえながら改善策の検討・実践、工場の稼働率向上に継続的に取り組みます。他方、カーボンニュートラル対応においても、工場の電力使用データと過去の実績データをデジタルツインで比較検証することで、エネルギーの使用特性を解析し、使用電力の削減を図ります。加えて、工場立地に即した創エネルギー設備の導入やグリーン電力の活用も状況に応じて検討し、カーボンニュートラルな工場を実現します。

解決できる課題

  • HACCP対策
  • IoT、DXの活用
  • 生産効率改善
  • 見える化
  • データ一元管理
  • IoT・生産管理・効率化システム
  • 食品工場見える化(システム)

I/Oホッパー

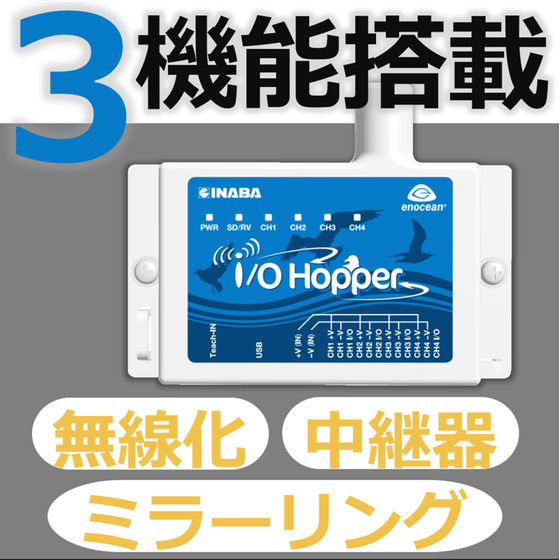
I/O端子に入力された信号のEnOcean送信機。 EnOcean中継機能や、積層表示灯のミラーリング機能も搭載。 【特長】 ■モード1 『ミラーリング』 シグナルウォッチャーと組み合わせることで、積層表示灯の点灯状態を 離れた場所へミラー出力できます。 大型設備など、積層表示灯に死角が生じる場合に便利です。 ■モード2 『I/O信号の無線化』 D-in信号を最大4点まで無線化出力することができます。 I/Oの取得にI/Oキャッチャーを用いると、改造レスで信号が取り出せます。 無線化した情報はEnOceanゲートウェイで受けることでModbus出力が可能になり、上位でデータ活用していただけます。 ■モード3 『パケット中継機』 シグナルウォッチャーとEnOceanゲートウェイの距離が離れている場合、1ホップまでパケットをリピート送信します。 大きな設備など、30 m以上距離がある場合に便利です。 ■「チョコ停ウォッチャーシリーズ」のトリガー入力も無線化 シグナルウォッチャー出力をトリガーに変換できます。 点滅を点灯として扱うことができるので、チョコ停ウォッチャーシリーズのトリガーに入力することで、 積層表示灯の[赤]が点灯や点滅を開始した際の映像を録画保存することができます。 ■生産設備の効率(OEE)の算出にも応用 シグナルウォッチャーで設備の稼働状態を取得、I/OキャッチャーとI/Oホッパーで生産数や良品数を取得し、EnOceanゲートウェイにて集約します。 これらのデータをModbusで上位に繋ぐことで、設備総合効率(OEE)を算出できます。 本格的なIoTを後付け・改造レスで構築できます。 ■選別してパケットのリピートが可能 中継機モードで使用する際には、設定ツールより「すべてのパケットを中継」/「選択したパケットの中継」の選択ができるため、パケットの混雑を低減できます。 3つのモードの切り替えもこのツールから行っていただけます。 【仕様】 名称 I/Oホッパー 型名 NE-HP001A 一般仕様 電源入力 電源端子:DC4.5 V~26.4 V USBポート:DC4.5 V~5.5 V 定格電力 2.4 W/5 V 10 W/24 V:受信機 / 全Chオン / 外部400 mA供給 消費電力 0.4 W/5 V 1.6 W/24 V:送信機 / 全Chオン / 外部供給なし 0.4 W/5 V 0.6 W/24 V:受信機 / 全Chオン / 外部供給なし 0.3 W/5 V 0.4 W/24 V:中継機 動作温度 / 湿度範囲 0℃~50℃ / 10%~80%RH(結露なきこと) 保存温度 / 湿度範囲 -10℃~60℃ / 0%~80%RH(結露なきこと) 無線仕様 無線規格 EnOcean(採用モジュール:TCM515J) 無線方式 通信方式:単信方式、通信周波数:928.35MHz、変調方式:FSK、 通信速度:最大125kbps、送信電力:1 mW(0dBm)、 通信距離:見通し30 m程度 中継回数 1回(日本の電波法の規制により1回のみサポート) アンテナ ヘリカルアンテナ インタフェース USB 形状:Type-Cコネクタ、ケーブル長:最大3 m LED (赤 / 橙)2色LED:2個、(緑)LED:4個 信号端子台 接続 接続方式:プッシュイン方式 端子ピッチ:2.54 mm 適合電線:単線、撚線 0.5mm^2~1.0mm^2(AWG26~AWG18) 電源 +V電源出力:4チャンネル合計400 mA(最大) 入力 送信機モード 内部プルアップ抵抗:有効 OFF入力時:オープン(外部機器側でプルアップしないこと) ON入力時:   3.0 V[最大](電源電圧9 V~24 V)[吐出電流約8 mA]   1.0 V[最大](電源電圧6 V~9 V)[吐出電流約3 mA]   0.5 V[最大](電源電圧5 V~6 V)[吐出電流約1 mA] 入力変化積算回数:最大65,536回(1秒あたり最大20回) 出力 受信機モード 内部プルアップ抵抗:無効 出力方式:NPNオープンコレクタ OFF出力時:オープン ON出力時:   1.5 V以下(負荷電流10 mA~100 mA)   0.3 V以下(負荷電流~10 mA) 電源端子台 接続方式:プッシュイン方式 端子ピッチ:3.5 mm 適合電線:単線、撚線、棒端子 0.2mm^2~1.5mm^2(AWG24~AWG16) サイズ・質量等 筐体寸法 110.6×83.4×23 mm(アンテナ含む) 質量 約80 g 主な筐体素材 ABS 本体取付ネジ穴 φ4.6(適合ネジ:M4)×2カ所 またはマグネット 規格等 電波法認証 001-X00495 対応規格 RoHS2、IP4X相当

解決できる課題

  • 利益率改善
  • 人手不足解決
  • 品質向上
  • IoT、DXの活用
  • 省スペース
  • 見える化

カタログダウンロード

カタログダウンロード

  • IoT・生産管理・効率化システム
  • 食品工場見える化(システム)

厨房管理システム「キッチンリンク」

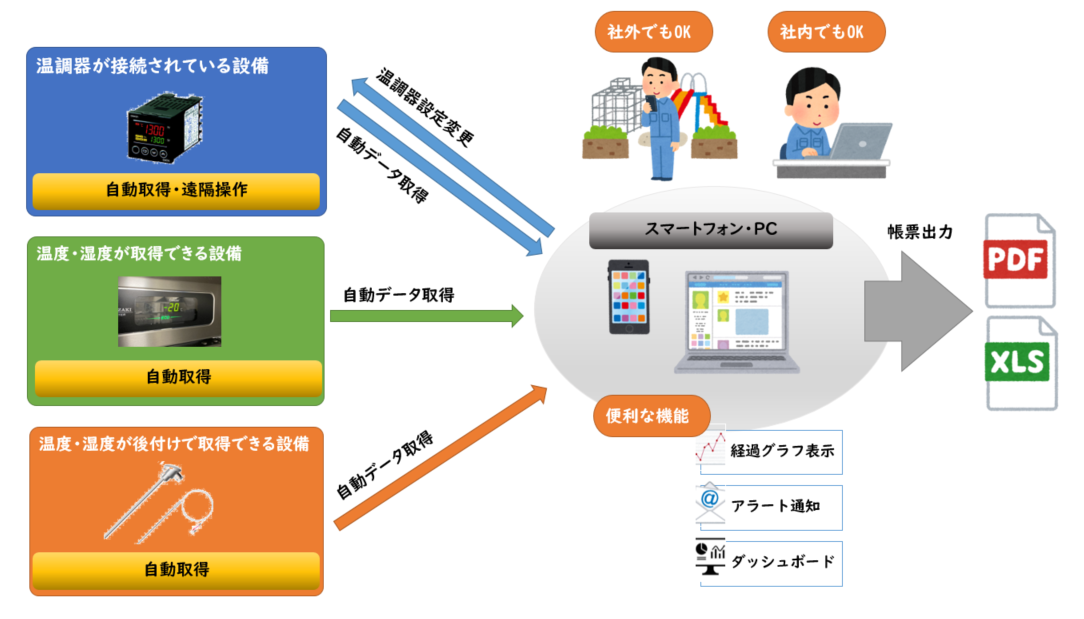
フジマック厨房管理システム「キッチンリンク」は、食品の検収から配膳までの情報や、厨房内の衛生状況を記録し、一元管理するシステムです。 お客様の安全を守り、従業員も安心できる職場環境づくりに繋がります。 【HACCPに基づく、安心・安全な食事を提供するための徹底した温度管理】 HACCPに基づく大量調理施設衛生管理マニュアルに準じた温度管理マニュアルでは、「加熱調理時直ちに提供される食品以外の食品は、病原菌の増殖を抑制するために、10℃以下または65℃以上で管理しなければない」と決められています。食材の検収時、保存時、加熱調理時で適正な温度管理が必要です。 ◎各室の温度・湿度、機器の温度を管理 厨房内の各室に設置したセンサーと、各種機器のセンサーを管理パソコンにつなぎ、各室の温度と湿度、機器の温度データや状態を管理します。 異常が発生した場合は、機器や各室の情報を赤色点滅で表示します。 ◎食材の入荷から提供までの温度管理 検収時の食材の表面温度や食材の芯温を計測してデータ管理します。 ■ハンディターミナル → 食材の情報、従業員、施設の衛生状態などのデータを集約し管理PCへ送信 ■表面温度計 → 検収時の食材温度を計測 ■中心温度計 → 加熱した食材の中心温度を計測 ◎厨房や食材の温度データを全て自動記録 管理されたデータはパソコンで一元管理。自動で計測された記録はわかりやすく数値やグラフで表示します。 ◎日報や月報を自動で作成・保存  機器や各室の過去の温・湿度データと日報・月報を表示します。 ◎温度、湿度の推移を表示  期間を指定すると、その間の推移を一見できるグラフを表示します。 ◎警報値を細かく設定  機器、各室ごとに警報値を設定しておくことができます。 【従業員の健康状態や衛生点検データを一元管理】 ー感染症予防対策に有効ですー ◎タブレットを使い、項目チェック 従業員が出勤時や厨房入室時に、IDと個人パスワードを入力して、健康状態などをチェック。データは管理PCで一元管理できます。 ◎施設の衛生点検データを素早くチェック ハンディーターミナルにより作業エリアのバーコードを読み込み、各室内の衛生項目をチェック。データは管理PCで一元管理できます。 ●導入時の設定は、お客様の厨房環境や管理内容に合わせて、フジマックが行います。

解決できる課題

  • 人手不足解決
  • HACCP対策
  • 自動化
  • IoT、DXの活用
  • 生産効率改善
  • 見える化
  • …

関連キーワード:

業務 の 見える 化 業務 見える 化 工具 管理 見える 化 生産 進捗 見える 化 仕事 の 見える 化 業務 分担 見える 化 データ 見える 化