FOODTOWNアドバイザーが

食品工場見える化(システム)を徹底解説!

食品工場見える化(システム)とは?

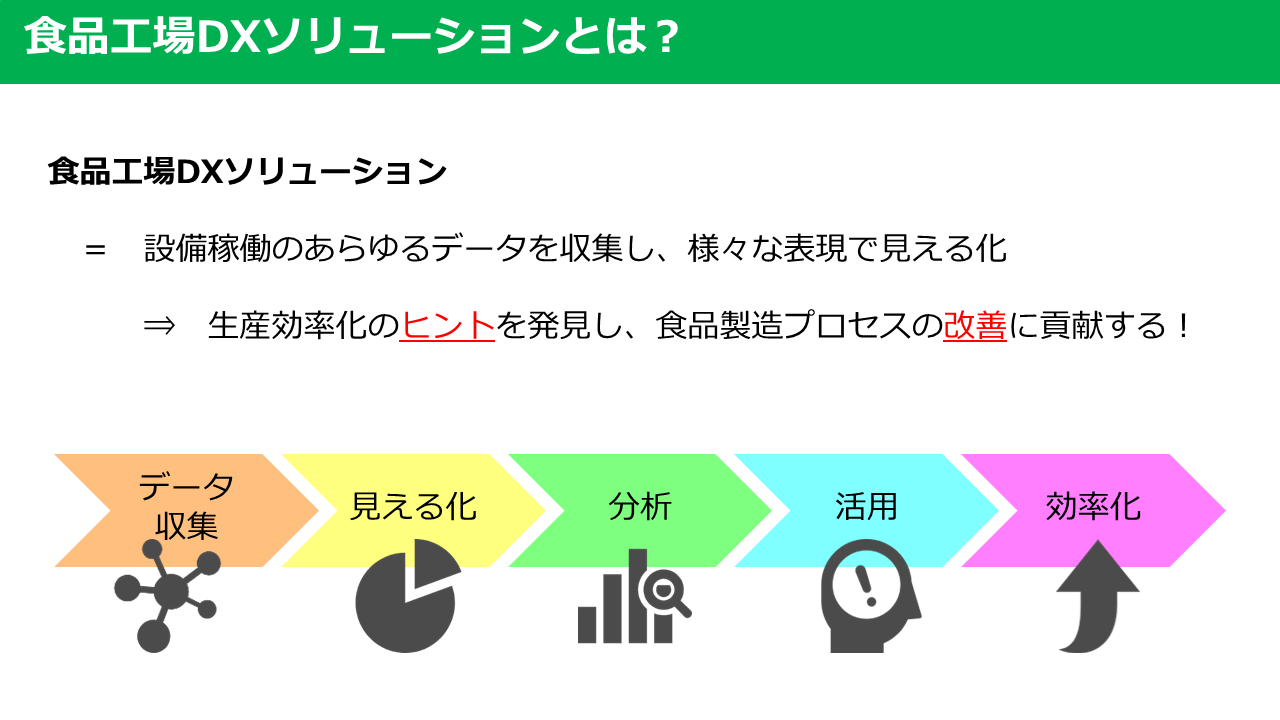
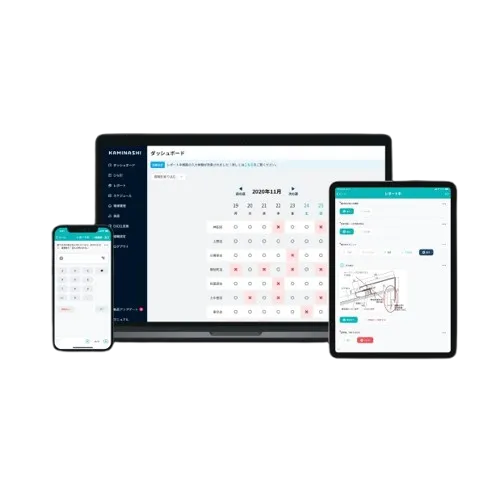
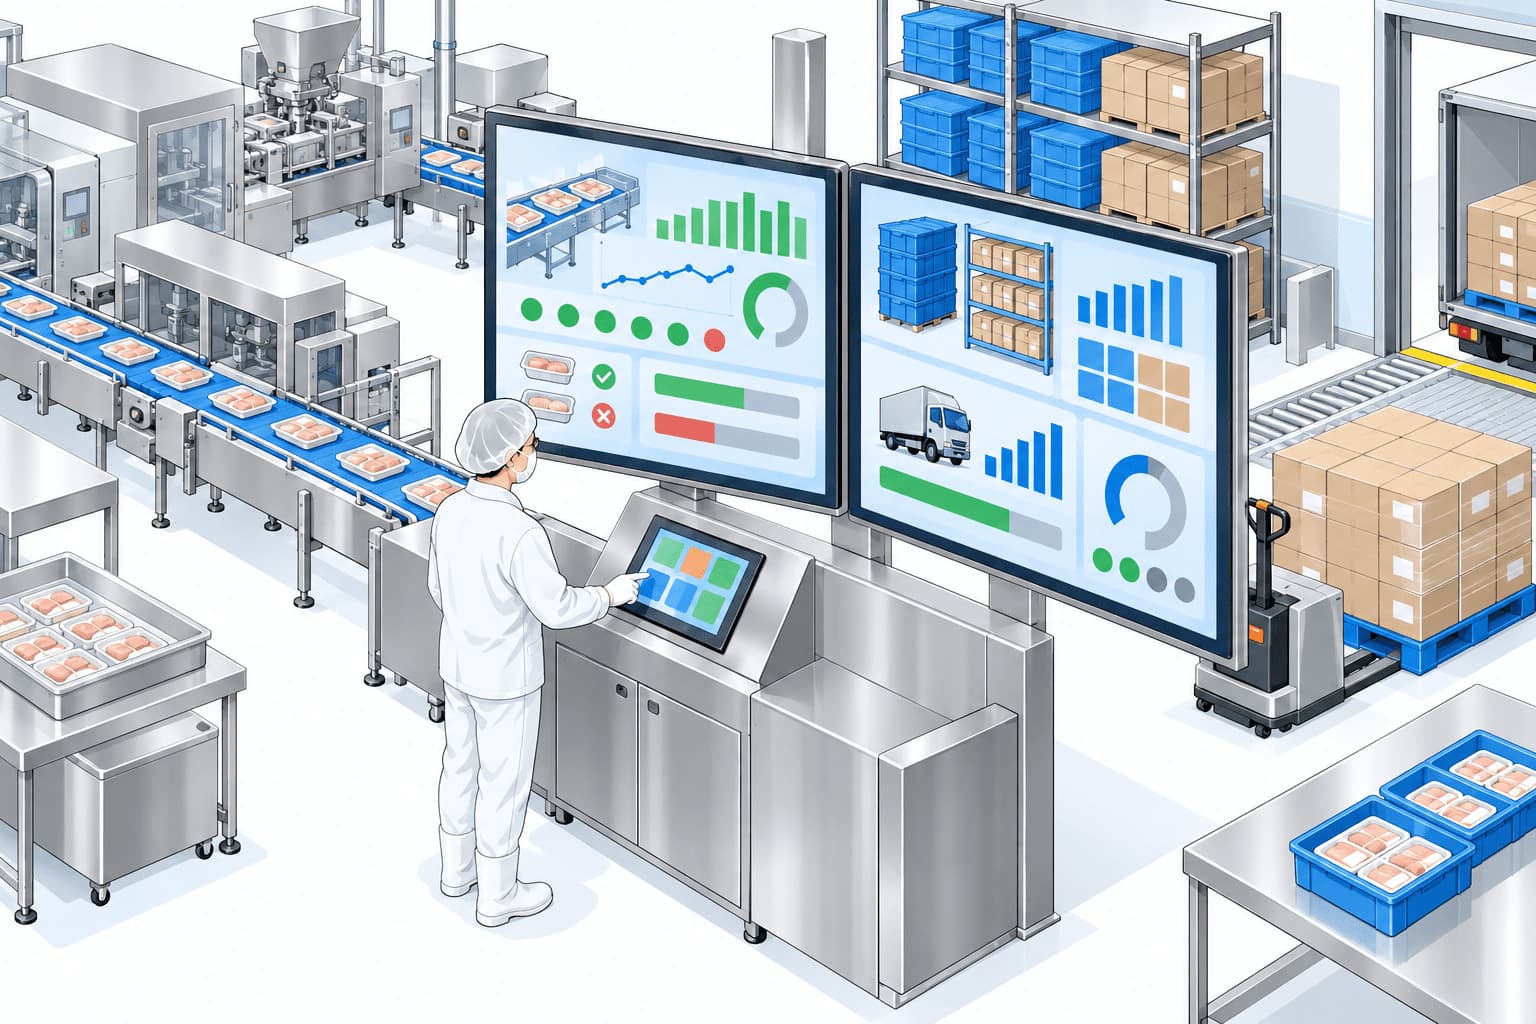
食品工場や製造現場では、情報の共有が非常に重要となります。広い製造現場の中で対面対話のみでの情報のやり取りでは非効率となってしまいます。様々な項目を見える化(可視化)することによって整理された情報をタイムリーに取得することができるシステムが「見える化」というものです。
食品業界に限らず、工場や製造現場ではあらかじめ設定されたQCDに沿って生産活動を行います。QはQuality(品質)、CはCost(コスト)、DはDelivery(納期)となり、その全てを達成する必要があります。
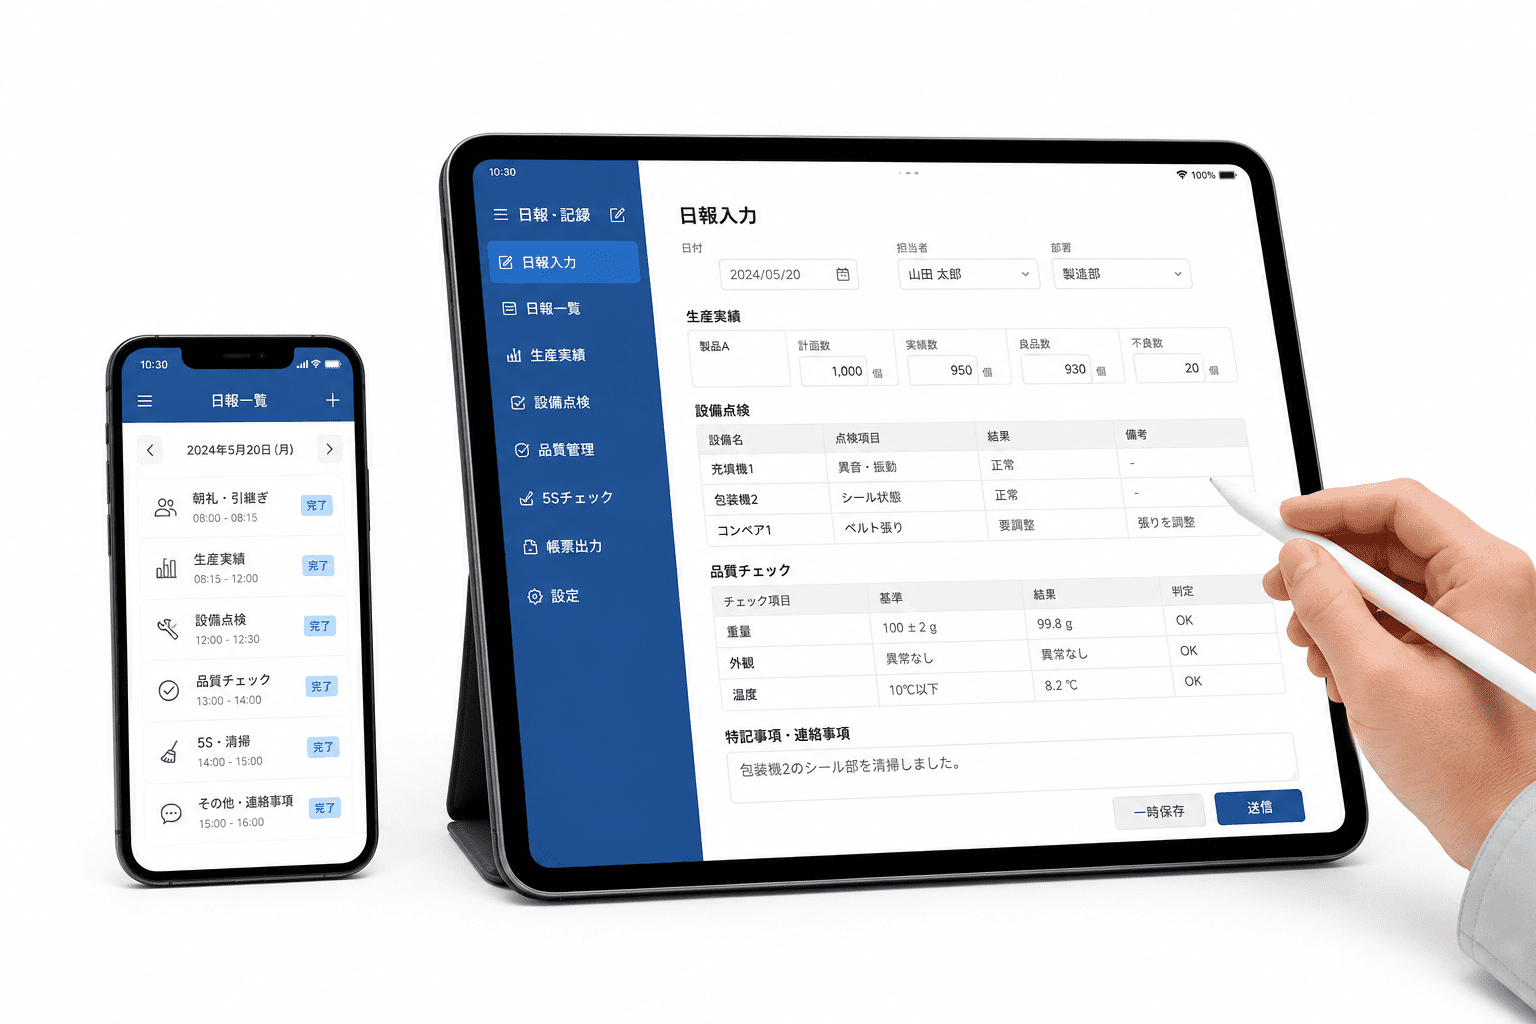
食品工場に「見える化」システムを導入して、生産進捗状況、ロス率歩留まり、出荷実績、在庫状況などの様々な情報が数値化、可視化された環境を構築することで、情報取得の手間を省き、見えない不安が解消します。
適正在庫、歩留まり率の向上、生産性の向上など課題も見えやすくなるため改善活動にも効果が期待できます。
見える化システムの種類、使用用途、確認ポイントについて解説します。
商品種別「食品工場見える化(システム)」のおすすめのメーカー製品を検索する!
  • 食品工場の見える化の種類、原理、使用用途について

    見える化システムの種類、使用用途
    ・原材料の仕入れ、在庫状況の見える化
    原材料、包装資材などの入荷から出荷までを、ロケーション管理、仕入れ日付、先入先出管理を含めた在庫管理を行います。
    原材料の欠品や過剰在庫による廃棄ロスを防止し、常に適正な在庫状況と発注タイミングのコントロールを行います。
    発注日管理による的確な発注仕入れ管理と、先入先出による無駄を排除した在庫管理を実現します。

    ・原料歩留まり率の見える化
    原料の計量器と連動した工程端末を導入することで、原料の投入重量から出来高重量を把握し適正な歩留まり管理を実現します。原料ロス率の低減に繋がり、利益率の向上に繋がります。

    ・製造工程配合レシピ管理の見える化
    原材料や使用資材情報からレシピマスターを登録し、生産計画に基づいた適正な原材料使用指示を出します。レシピマスターからの紐づけで原料使用指示ミスや配合ミスのトラブル防止にも繋がります。

    ・製品トレーサビリティ機能の見える化
    各工程の品質検査情報を記録に残すことでトレーサビリティ管理体制の強化を図ることができます。
    異常の履歴などを不良画像と一緒に残しておくなどすることによって的確な状況把握が行えます。

  • 食品工場見える化導入価格について

    工場の見える化システムの導入は見える化したい工程や内容、規模によって大きく変わります。
    上述の通り、内容と目的を明確にして最適なシステムを選定することが重要です。
    参考価格ですが、工場の生産数量の出来高、進捗推移の見える化であれば約50~200万円程度で導入可能です。
    工場内での動線見える化を行う場合、フォークリフトや設備にタグを設置してログ収集をするなどを想定すると
    約100~500万円程度の導入費用となるケースもあります。まずは課題を明確にすることから始めます。

  • 食品工場見える化選定ポイント、導入時の確認ポイントについて

    見える化させる工程、見える化させる目的を明確にすることで取得する情報が明確になります。
    前提として見える化におけるポイントは製造現場で働いている誰もが同じ認識、情報を共有できることです。
    そのためには分かりやすい情報や判断基準にすることが重要です。見える化のポイントを解説します。

    ①モノの見える化
    完成品、仕掛品、不良品、原料、材料などの様々なモノが見えていない状態では作りすぎや不良品の増加に繋がるなどのムダの発生に繋がります。

    ②4Mの見える化
    4MとはMan(人)、Machine(設備、機械)、Material(材料)、Method(方法)の4つの頭文字で生産に不可欠なアイテムのことです。
    これらを見える化することで人や設備に対するムリ・ムダ・ムラを抑えることができます。何かトラブルが発生した際には迅速な対応に繋げることも可能です。

    ③情報の見える化
    生産計画に対する進捗をタイムリーに見えるようにすること、情報をタイムリーに共有できるようにすることによって、生産数量過多に繋がります。
    生産計画に対し、作りすぎとなってしまうと製品劣化による良品率の低下、在庫するためのスペースのムダにつながり次回生産効率にも影響することになります。

  • 食品工場見える化導入後のトラブル事例と事前対策ポイントについて

    トラブル事例
    見える化システムによる情報を基に全ての判断をしていた。
    実際の製造現場の状態と乖離があった。

    原因①
    見える化システムからの情報のみで現地に足を運ぶことをしていなかった。
    原因②
    見える化システムの情報収集が的確に運用されているか定期的な確認も行っていなかった。

    対策①
    見える化システムは情報の収集は行うが、実際に生産を行っている現場現物をを見て判断するようにする。
    対策②
    情報収集元の状態が経時変化している場合もあるため、定期的な確認や校正を行う。

製品詳細確認・カタログ無料ダウンロード可能

カタログダウンロード

カタログダウンロード

  • IoT・生産管理・効率化システム
  • 食品工場見える化(システム)

プラントエンジニアリング Growing Factory

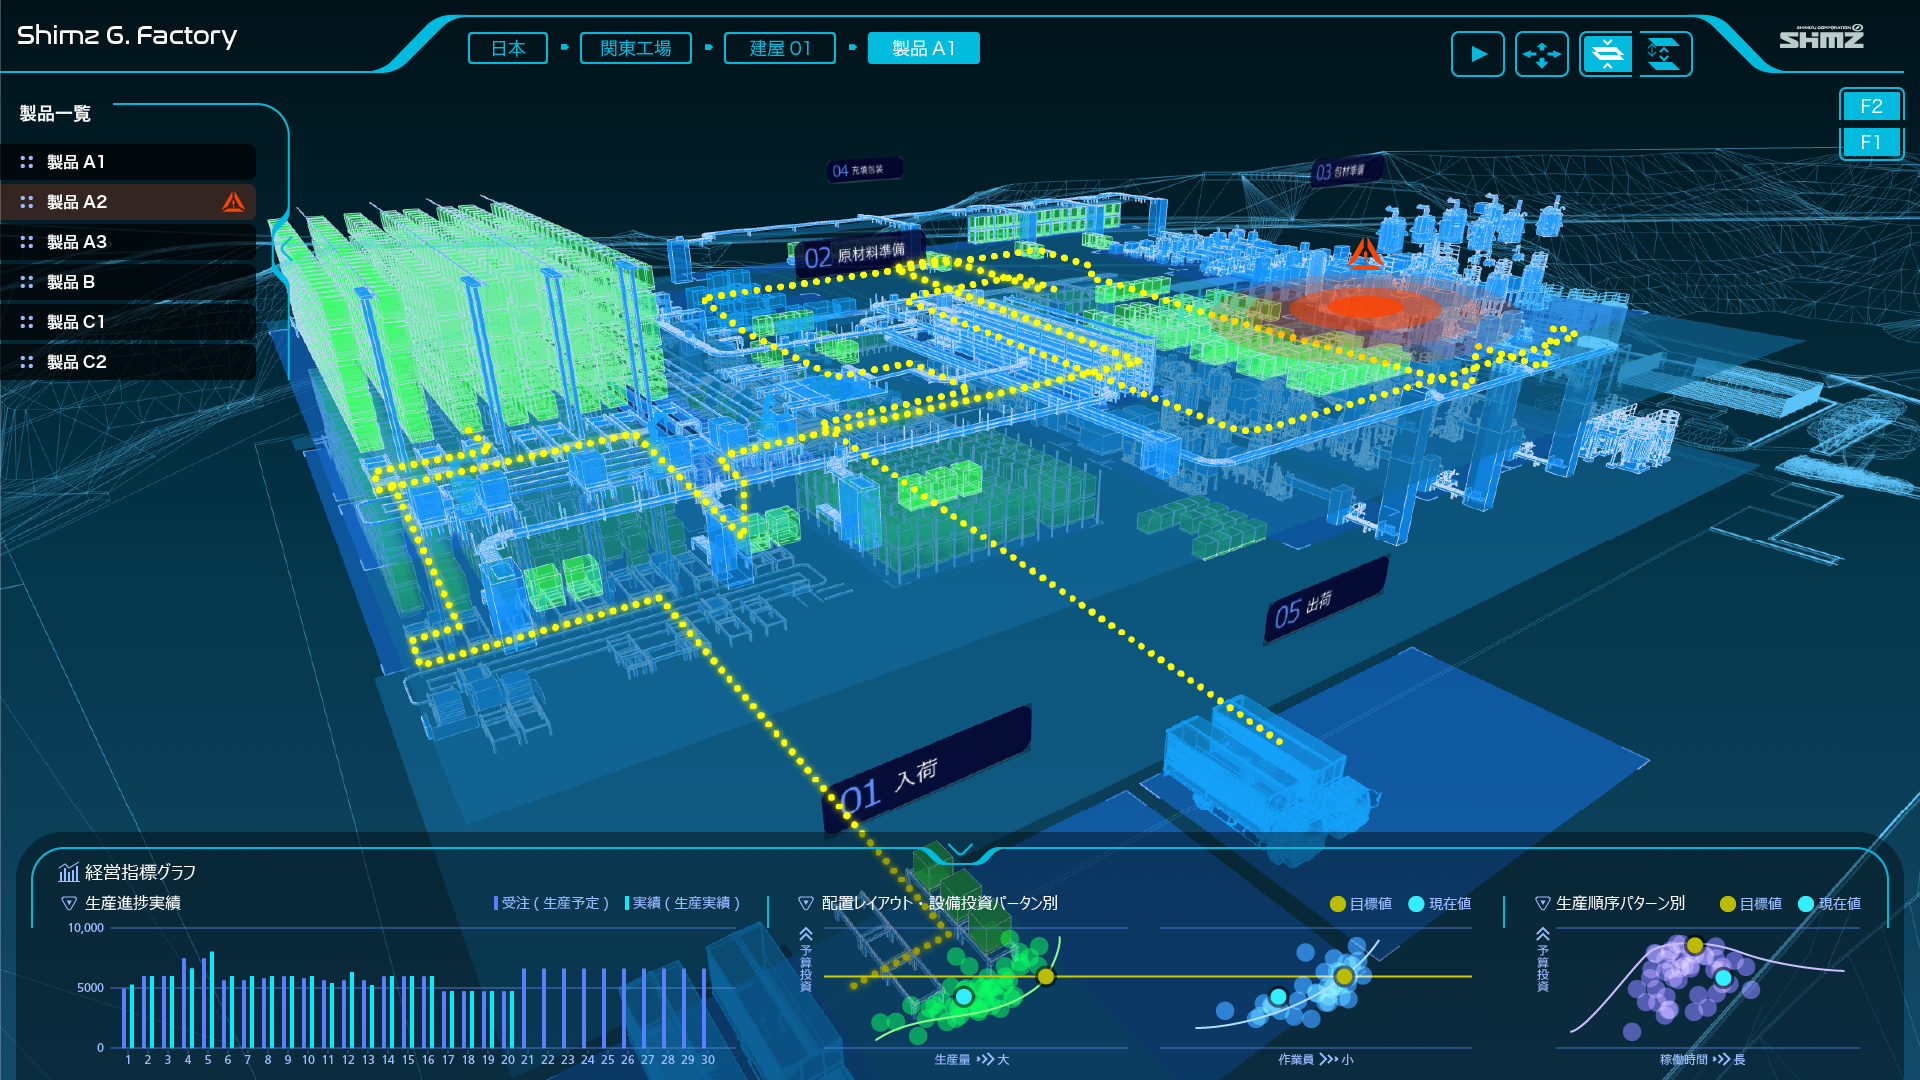
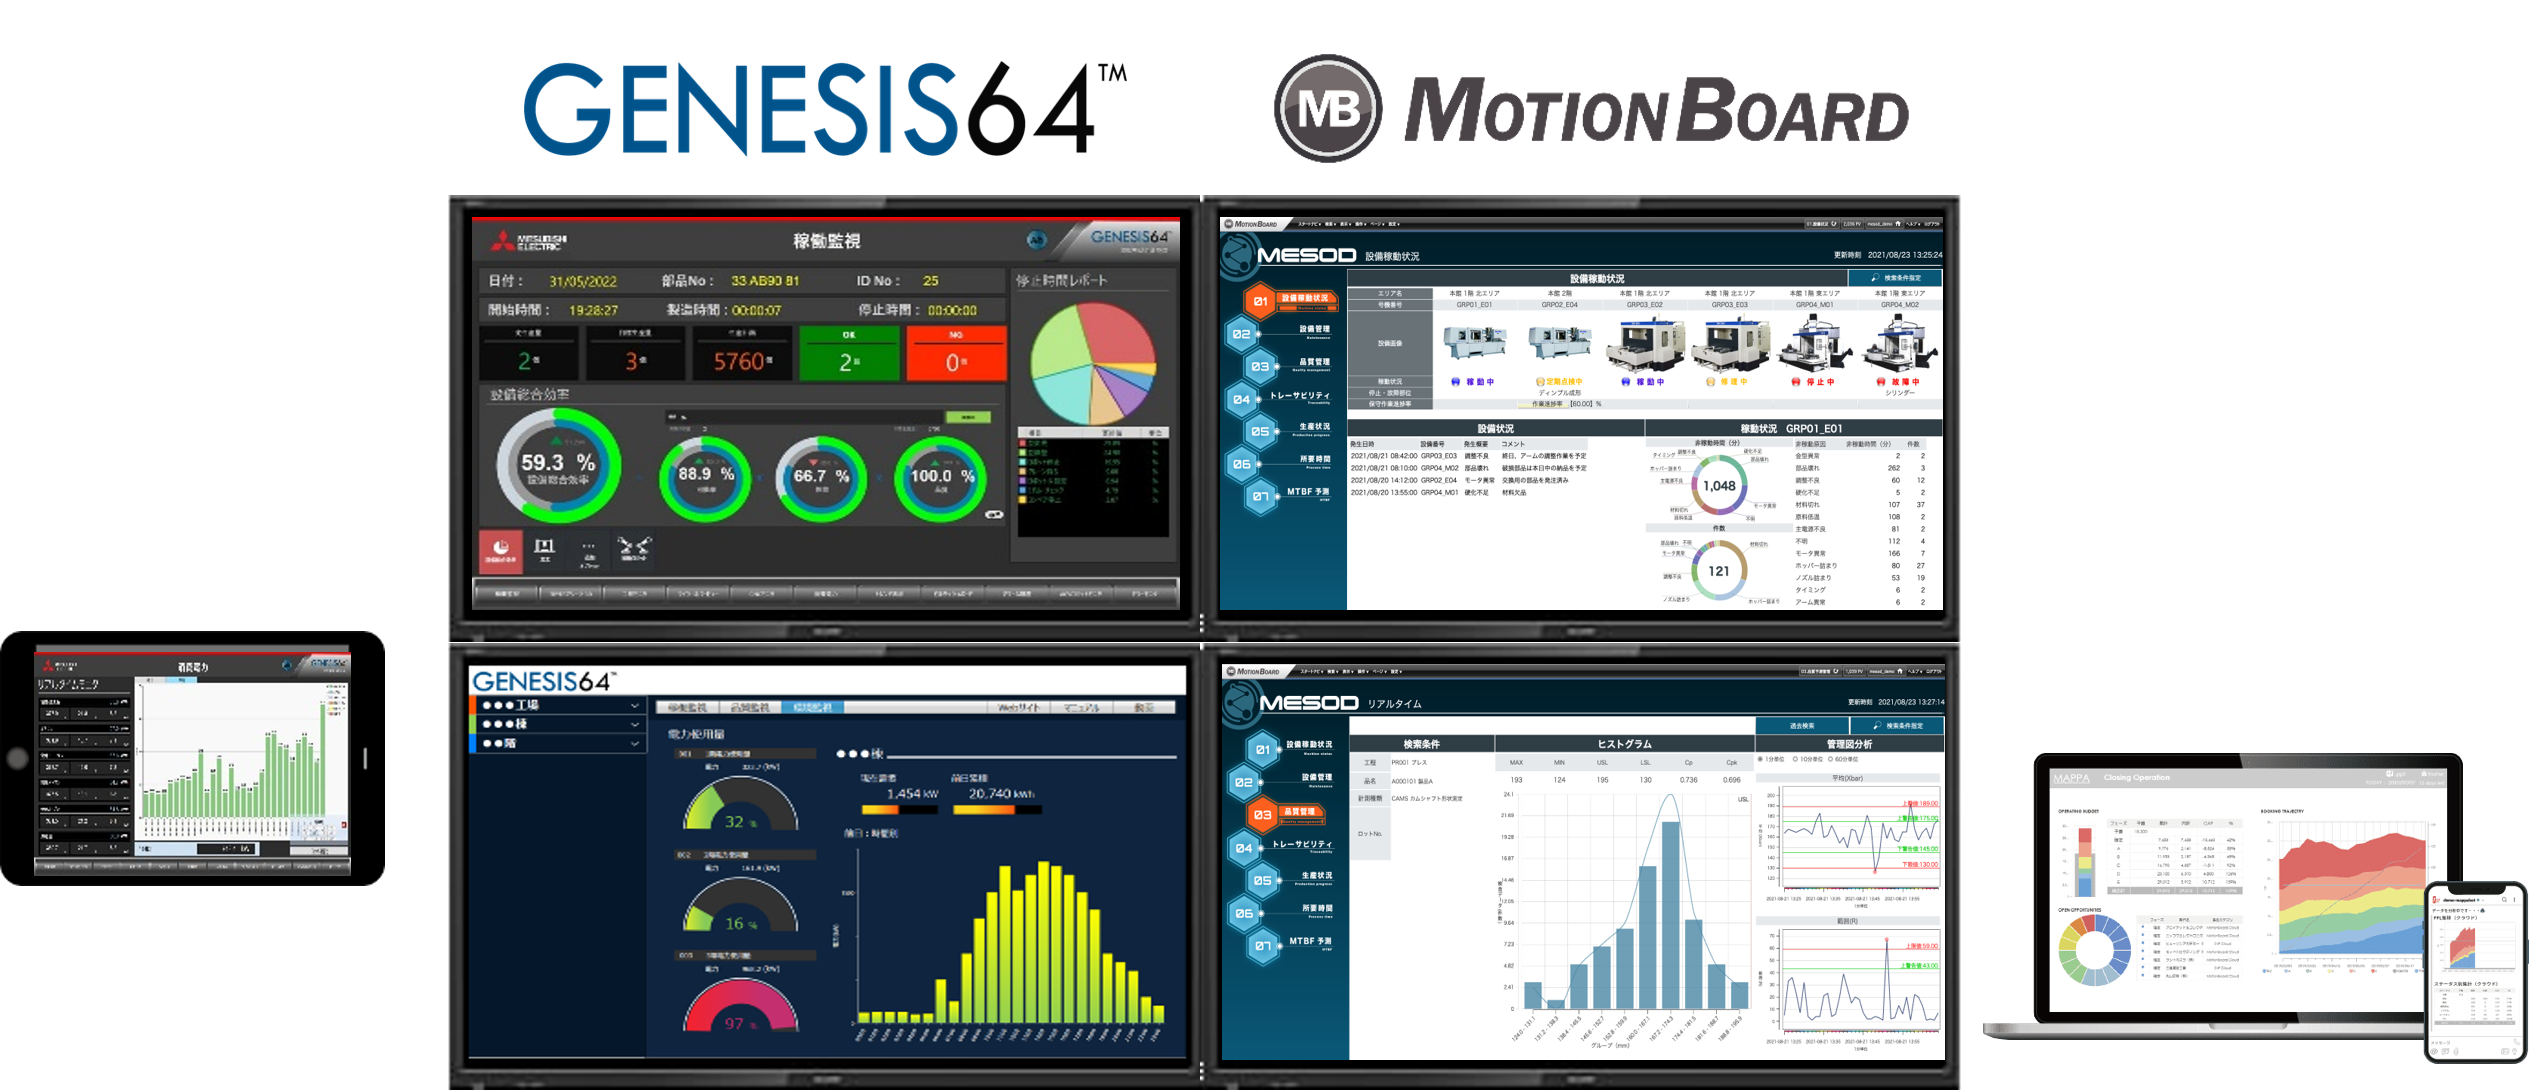
工場計画の初期設計段階から運用段階に至るまで、デジタルツインを継続的に活用しながら施設価値の最適化を図る新たなエンジニアリングサービス 「Growing Factory」 独自開発した生産シミュレーターと3Dプラントモデルの連携システムを利用し、設計段階からバーチャル空間にプラントモデルのデジタルツインを構築します。このモデル上で稼働シミュレーションを重ね、各モデルの諸性能を事前検証することで、短時間で最適な施設計画を導出します。併せて、工場稼働後もデジタルツインを継続的に活用し、稼働データと設計データの比較検証を通じて運用改善を図ることで、「時代の変化に適応し、10年後も成長し続ける工場」の具現化をサポートします。 <製品の特長> 特長① 独自開発した生産シミュレーターと3Dプラントモデルの連携システム 特長② 短時間で最適な施設計画を導出 特長③ 工場稼働後もデジタルツインを継続的に活用し、     稼働データと設計データの比較検証を通じて運用改善を図ることで、     「時代の変化に適応し、10年後も成長し続ける工場」の具現化をサポート ■設計段階のサポート 設計段階のエンジニアリングでは、バーチャル空間に建設した複数の工場プランに対して稼働シミュレーションを行い、イニシャルコスト、ランニングコスト、品目別生産能力等を検証した上で、事業予算と整合した最適な工場プランを提案。提案に基づき全体構想を確定させた後、ニーズに応じて工場内の生産・物流ラインの自動化・省人化の検討を行い、シミュレーション結果に基づき製造設備や搬送機器の最適な組み合わせを導出します。 ■運用段階のサポート 工場稼働後は、稼働データを基に、生産ラインのボトルネックやライン稼働率、構内物流をデジタルツインで可視化し、市場環境の変化も踏まえながら改善策の検討・実践、工場の稼働率向上に継続的に取り組みます。他方、カーボンニュートラル対応においても、工場の電力使用データと過去の実績データをデジタルツインで比較検証することで、エネルギーの使用特性を解析し、使用電力の削減を図ります。加えて、工場立地に即した創エネルギー設備の導入やグリーン電力の活用も状況に応じて検討し、カーボンニュートラルな工場を実現します。

解決できる課題

  • HACCP対策
  • IoT、DXの活用
  • 生産効率改善
  • 見える化
  • データ一元管理

カタログダウンロード

カタログダウンロード

  • IoT・生産管理・効率化システム
  • 食品工場見える化(システム)

厨房管理システム「キッチンリンク」

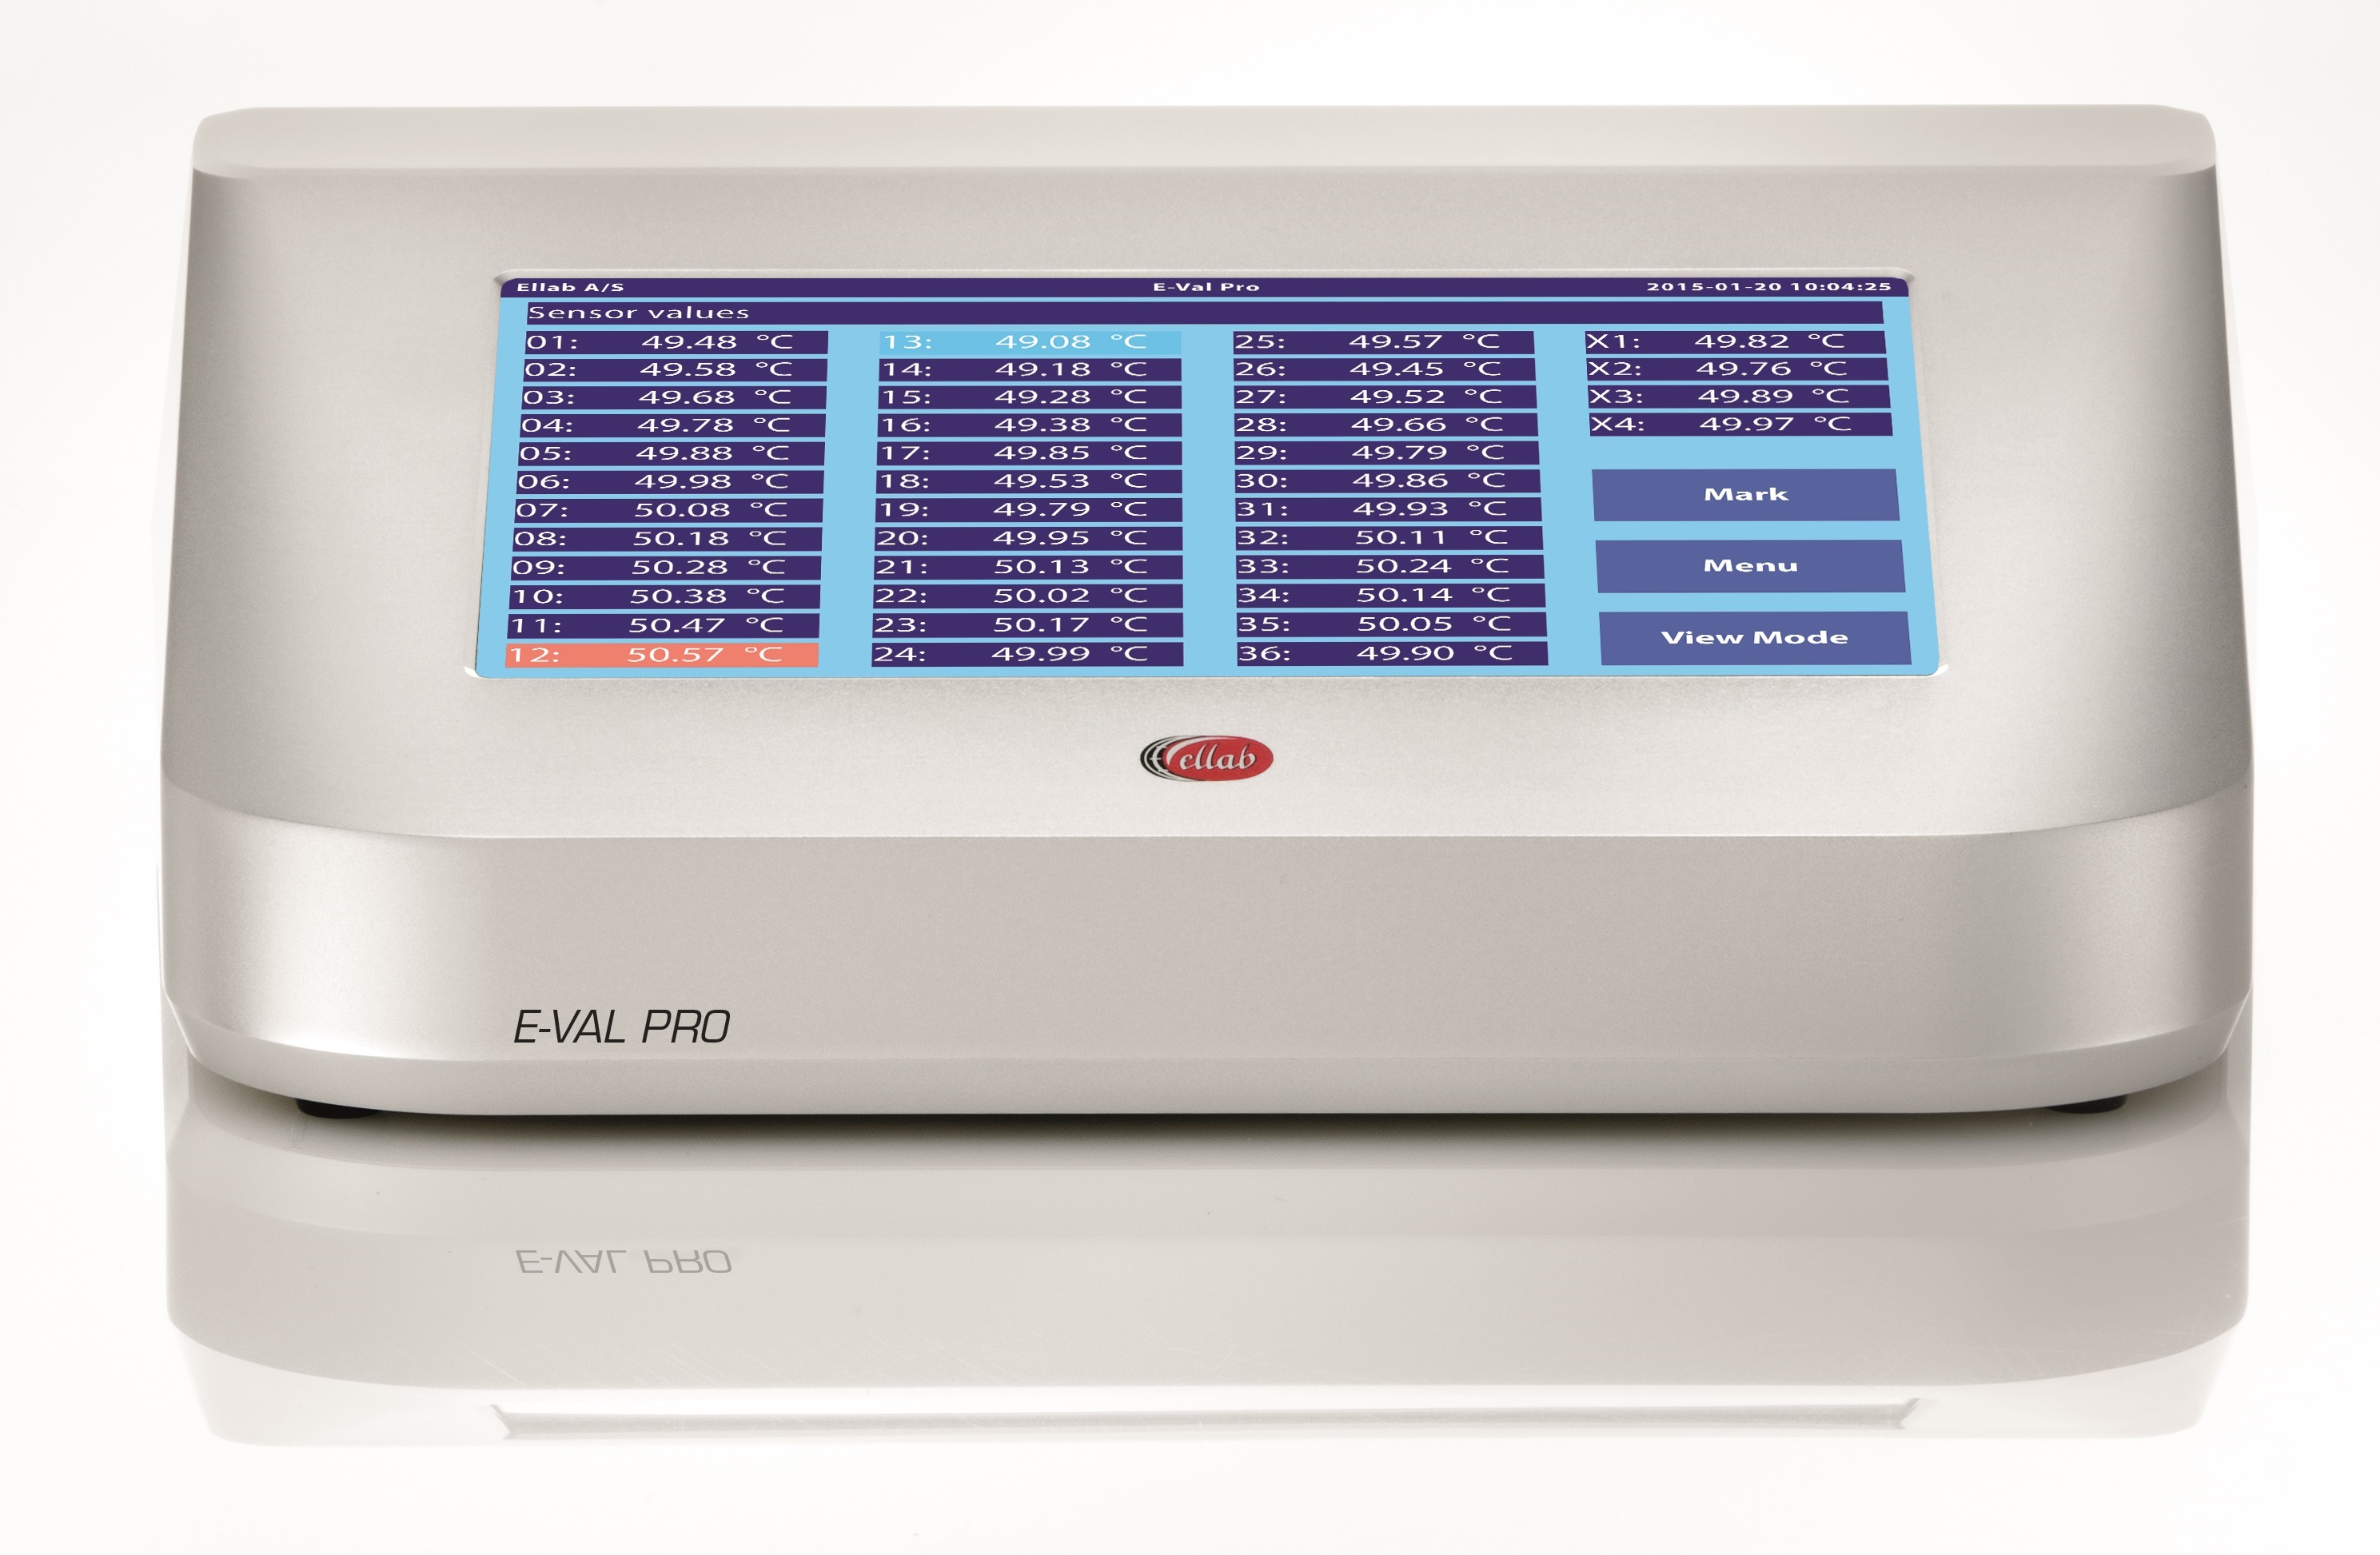
フジマック厨房管理システム「キッチンリンク」は、食品の検収から配膳までの情報や、厨房内の衛生状況を記録し、一元管理するシステムです。 お客様の安全を守り、従業員も安心できる職場環境づくりに繋がります。 【HACCPに基づく、安心・安全な食事を提供するための徹底した温度管理】 HACCPに基づく大量調理施設衛生管理マニュアルに準じた温度管理マニュアルでは、「加熱調理時直ちに提供される食品以外の食品は、病原菌の増殖を抑制するために、10℃以下または65℃以上で管理しなければない」と決められています。食材の検収時、保存時、加熱調理時で適正な温度管理が必要です。 ◎各室の温度・湿度、機器の温度を管理 厨房内の各室に設置したセンサーと、各種機器のセンサーを管理パソコンにつなぎ、各室の温度と湿度、機器の温度データや状態を管理します。 異常が発生した場合は、機器や各室の情報を赤色点滅で表示します。 ◎食材の入荷から提供までの温度管理 検収時の食材の表面温度や食材の芯温を計測してデータ管理します。 ■ハンディターミナル → 食材の情報、従業員、施設の衛生状態などのデータを集約し管理PCへ送信 ■表面温度計 → 検収時の食材温度を計測 ■中心温度計 → 加熱した食材の中心温度を計測 ◎厨房や食材の温度データを全て自動記録 管理されたデータはパソコンで一元管理。自動で計測された記録はわかりやすく数値やグラフで表示します。 ◎日報や月報を自動で作成・保存  機器や各室の過去の温・湿度データと日報・月報を表示します。 ◎温度、湿度の推移を表示  期間を指定すると、その間の推移を一見できるグラフを表示します。 ◎警報値を細かく設定  機器、各室ごとに警報値を設定しておくことができます。 【従業員の健康状態や衛生点検データを一元管理】 ー感染症予防対策に有効ですー ◎タブレットを使い、項目チェック 従業員が出勤時や厨房入室時に、IDと個人パスワードを入力して、健康状態などをチェック。データは管理PCで一元管理できます。 ◎施設の衛生点検データを素早くチェック ハンディーターミナルにより作業エリアのバーコードを読み込み、各室内の衛生項目をチェック。データは管理PCで一元管理できます。 ●導入時の設定は、お客様の厨房環境や管理内容に合わせて、フジマックが行います。

解決できる課題

  • 人手不足解決
  • HACCP対策
  • 自動化
  • IoT、DXの活用
  • 生産効率改善
  • 見える化
  • …
  • IoT・生産管理・効率化システム
  • 食品工場見える化(システム)

I/Oホッパー

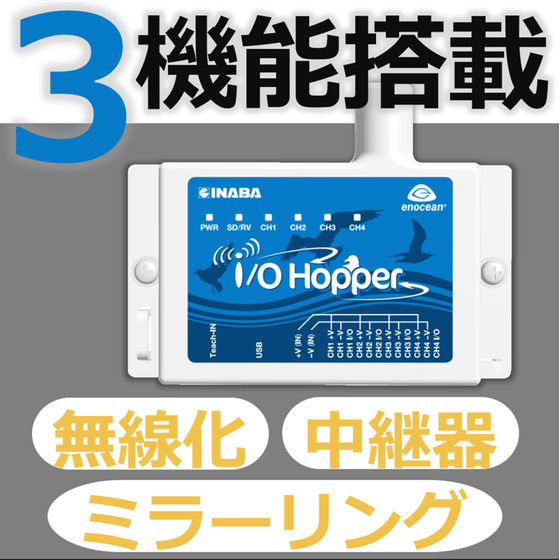
I/O端子に入力された信号のEnOcean送信機。 EnOcean中継機能や、積層表示灯のミラーリング機能も搭載。 【特長】 ■モード1 『ミラーリング』 シグナルウォッチャーと組み合わせることで、積層表示灯の点灯状態を 離れた場所へミラー出力できます。 大型設備など、積層表示灯に死角が生じる場合に便利です。 ■モード2 『I/O信号の無線化』 D-in信号を最大4点まで無線化出力することができます。 I/Oの取得にI/Oキャッチャーを用いると、改造レスで信号が取り出せます。 無線化した情報はEnOceanゲートウェイで受けることでModbus出力が可能になり、上位でデータ活用していただけます。 ■モード3 『パケット中継機』 シグナルウォッチャーとEnOceanゲートウェイの距離が離れている場合、1ホップまでパケットをリピート送信します。 大きな設備など、30 m以上距離がある場合に便利です。 ■「チョコ停ウォッチャーシリーズ」のトリガー入力も無線化 シグナルウォッチャー出力をトリガーに変換できます。 点滅を点灯として扱うことができるので、チョコ停ウォッチャーシリーズのトリガーに入力することで、 積層表示灯の[赤]が点灯や点滅を開始した際の映像を録画保存することができます。 ■生産設備の効率(OEE)の算出にも応用 シグナルウォッチャーで設備の稼働状態を取得、I/OキャッチャーとI/Oホッパーで生産数や良品数を取得し、EnOceanゲートウェイにて集約します。 これらのデータをModbusで上位に繋ぐことで、設備総合効率(OEE)を算出できます。 本格的なIoTを後付け・改造レスで構築できます。 ■選別してパケットのリピートが可能 中継機モードで使用する際には、設定ツールより「すべてのパケットを中継」/「選択したパケットの中継」の選択ができるため、パケットの混雑を低減できます。 3つのモードの切り替えもこのツールから行っていただけます。 【仕様】 名称 I/Oホッパー 型名 NE-HP001A 一般仕様 電源入力 電源端子:DC4.5 V~26.4 V USBポート:DC4.5 V~5.5 V 定格電力 2.4 W/5 V 10 W/24 V:受信機 / 全Chオン / 外部400 mA供給 消費電力 0.4 W/5 V 1.6 W/24 V:送信機 / 全Chオン / 外部供給なし 0.4 W/5 V 0.6 W/24 V:受信機 / 全Chオン / 外部供給なし 0.3 W/5 V 0.4 W/24 V:中継機 動作温度 / 湿度範囲 0℃~50℃ / 10%~80%RH(結露なきこと) 保存温度 / 湿度範囲 -10℃~60℃ / 0%~80%RH(結露なきこと) 無線仕様 無線規格 EnOcean(採用モジュール:TCM515J) 無線方式 通信方式:単信方式、通信周波数:928.35MHz、変調方式:FSK、 通信速度:最大125kbps、送信電力:1 mW(0dBm)、 通信距離:見通し30 m程度 中継回数 1回(日本の電波法の規制により1回のみサポート) アンテナ ヘリカルアンテナ インタフェース USB 形状:Type-Cコネクタ、ケーブル長:最大3 m LED (赤 / 橙)2色LED:2個、(緑)LED:4個 信号端子台 接続 接続方式:プッシュイン方式 端子ピッチ:2.54 mm 適合電線:単線、撚線 0.5mm^2~1.0mm^2(AWG26~AWG18) 電源 +V電源出力:4チャンネル合計400 mA(最大) 入力 送信機モード 内部プルアップ抵抗:有効 OFF入力時:オープン(外部機器側でプルアップしないこと) ON入力時:   3.0 V[最大](電源電圧9 V~24 V)[吐出電流約8 mA]   1.0 V[最大](電源電圧6 V~9 V)[吐出電流約3 mA]   0.5 V[最大](電源電圧5 V~6 V)[吐出電流約1 mA] 入力変化積算回数:最大65,536回(1秒あたり最大20回) 出力 受信機モード 内部プルアップ抵抗:無効 出力方式:NPNオープンコレクタ OFF出力時:オープン ON出力時:   1.5 V以下(負荷電流10 mA~100 mA)   0.3 V以下(負荷電流~10 mA) 電源端子台 接続方式:プッシュイン方式 端子ピッチ:3.5 mm 適合電線:単線、撚線、棒端子 0.2mm^2~1.5mm^2(AWG24~AWG16) サイズ・質量等 筐体寸法 110.6×83.4×23 mm(アンテナ含む) 質量 約80 g 主な筐体素材 ABS 本体取付ネジ穴 φ4.6(適合ネジ:M4)×2カ所 またはマグネット 規格等 電波法認証 001-X00495 対応規格 RoHS2、IP4X相当

解決できる課題

  • 利益率改善
  • 人手不足解決
  • 品質向上
  • IoT、DXの活用
  • 省スペース
  • 見える化

カタログダウンロード

カタログダウンロード

  • IoT・生産管理・効率化システム
  • 食品工場見える化(システム)

既存工場の3Dスキャンサービス!

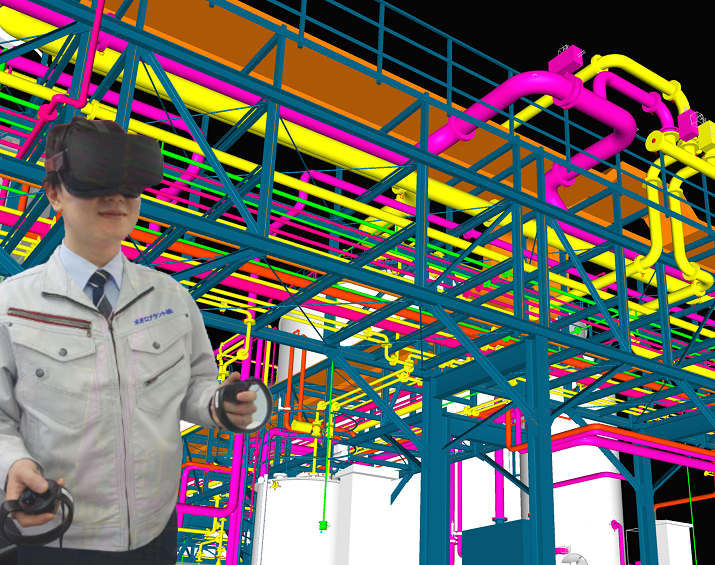
製品の特長 特長① 世界最先端の3Dスキャナーで計測したプラント設備、自動車工場、食品工場、寺社仏閣等をVRコンテンツ、MRコンテンツ、VRムービーでご覧頂けます。 特長② 3Dスキャナーで点群を採取後、自動にて3Dモデル化し 材質等の属性を付加。御社の「紙図面」がインテリジェンスな3D工場データへ生まれ変わります! 既存工場の「紙図面」が最先端3Dモデルへと生まれ変わります! 特長③ 3Dスキャンや3Dモデル化後 直ぐにVRで視聴が出来ます。工場点群の中を歩いたり、普段行けないスタック等の高所へも楽々飛べて確認作業が可能でございます。インテリジェンスな3D工場データをお楽しみ下さい! 特長④ 3Dスキャン後、3Dモデルを作成し直ぐにHoloLens-2で視聴が出来ます。何もない空間にプラント設備や工場設備が飛び出してきます! これを持ってプレゼンをすれば商談成功間違い無しです! 特長⑤ プラント設備や工場設備の貯槽類の内面検査に水中ドローンを使い、タンクの液抜きや足場コストが削減できます! これからの検査・調査は空中ドローン・水中ドローンで!

解決できる課題

  • コスト削減
  • 生産効率改善
  • 見える化
  • データ一元管理

カタログダウンロード

カタログダウンロード

  • IoT・生産管理・効率化システム
  • 食品工場見える化(システム)

I/Oキャッチャー

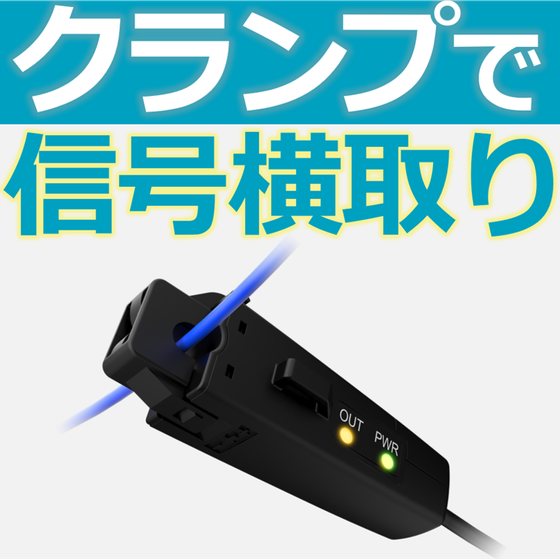
既存設備の信号線に後付けするだけでON/OFF信号を他機器に飛ばせます。 生産現場のIoT化に『I/Oキャッチャー』は、積層表示灯などの信号線に後付けするだけで、 ON/OFF信号を他機器やPLC等に出力することができるセンサです。 信号線を挟み込むだけと取り付けが容易なため、既設装置の配線や ソフトウェア変更の手間をかけずに、I/O信号を取り出せます。 新設のIoT機器や管理システムとの連携も可能で、 FA機器装置を使っている現場にも好適です。 【用途例】 ■装置のIoT用センサ ■設備の異常を知らせる機器追加(回転灯・ブザーなど) ■設備トラブル時の管理員呼び出しシステム ■「チョコ停ウォッチャー」や「マルチカメラドライブレコーダ」のトリガー入力 【特長】 ■信号線をクランプするだけで、制御信号(直流微弱)のON/OFFを横取りできます ⇒既設装置のハードウェア配線やソフトウェア変更の手間をかけずに、簡単にI/O信号を取り出せます。 ■微弱な「直流電流」を検知できます ■ターン数で検出電流を調整 ■小型で軽量。配電盤内でも取付可能 【仕様】 仕様 名称 I/Oキャッチャー 型名 SE-CS001A 一般仕様 電源電圧 DC12~DC24 V ±10% 消費電力 120 mW(電源電圧=12 V)、240 mW(電源電圧=24 V) 動作温度 / 湿度範囲 0℃~60℃ / 85%RH以下(結露なきこと) 保存温度 / 湿度範囲 -20℃~70℃ / 85%RH以下(結露なきこと) センサ部仕様 検知可能ON時最大電流 500 mA(周囲温度25℃未満)、300 mA(周囲温度25℃以上) 検出しきい値 10 mA ±5 mA(地磁気および周囲温度の影響を含む) ヒステリシス 1 mA(Typ.) 対象検知電線径 φ5.0 mm(Max)〈1ターン時〉 φ2.7 mm(Max)〈2ターン時〉 対象検知電線仕様 単電線(+,-両方同時クランプは、検知できません) 制御出力 Nchオープンドレイン出力(NPNオープンコレクタ出力同等) 負荷電圧30 V以下、負荷電流100 mA以下 残留電圧 0.1 V以下(負荷電流10 mA未満の場合) 1.0 V以下(負荷電流10~100 mAの場合) 応答性 ON/OFF出力ともに200 ms以下 制御出力線過電流保護 PTC方式 復帰時間:過電流検知から正常電流値復帰後、25℃で1分 (温度により最大約10分) 引き出しケーブル仕様 φ4 3C(0.2 mm^2 × 3本) 2 m サイズ・質量等 筐体寸法 約61×17.4×22.6 mm(本体のみ、突起含まず) 質量 約60 g(配線部含む) 主な筐体素材 筐体:66ナイロン その他 輸出令判定 非該当

解決できる課題

  • 利益率改善
  • 人手不足解決
  • 品質向上
  • IoT、DXの活用
  • 省スペース
  • 見える化

「いろんな製品があって選ぶ基準が分からない…」そんなアナタに

食品業界のプロに無料相談

ヒアリングシート
3つのメリットと特徴

  • MERIT 1
    自動化すべき工程が
    明確になる!
    相談は3分で登録完了。自動化したい工程と製造条件を選択するだけ!
  • MERIT 2
    相談するだけで最適な
    メーカー紹介に繋がる!
    1,000社、10,000を超える商品から最適な情報を紹介!
  • MERIT 3
    補助金や助成金の
    情報紹介も可能!
    自動化するために活用できる全国の補助金情報も紹介!

IoT・生産管理・効率化システムの商品種別から他の解説記事を探す